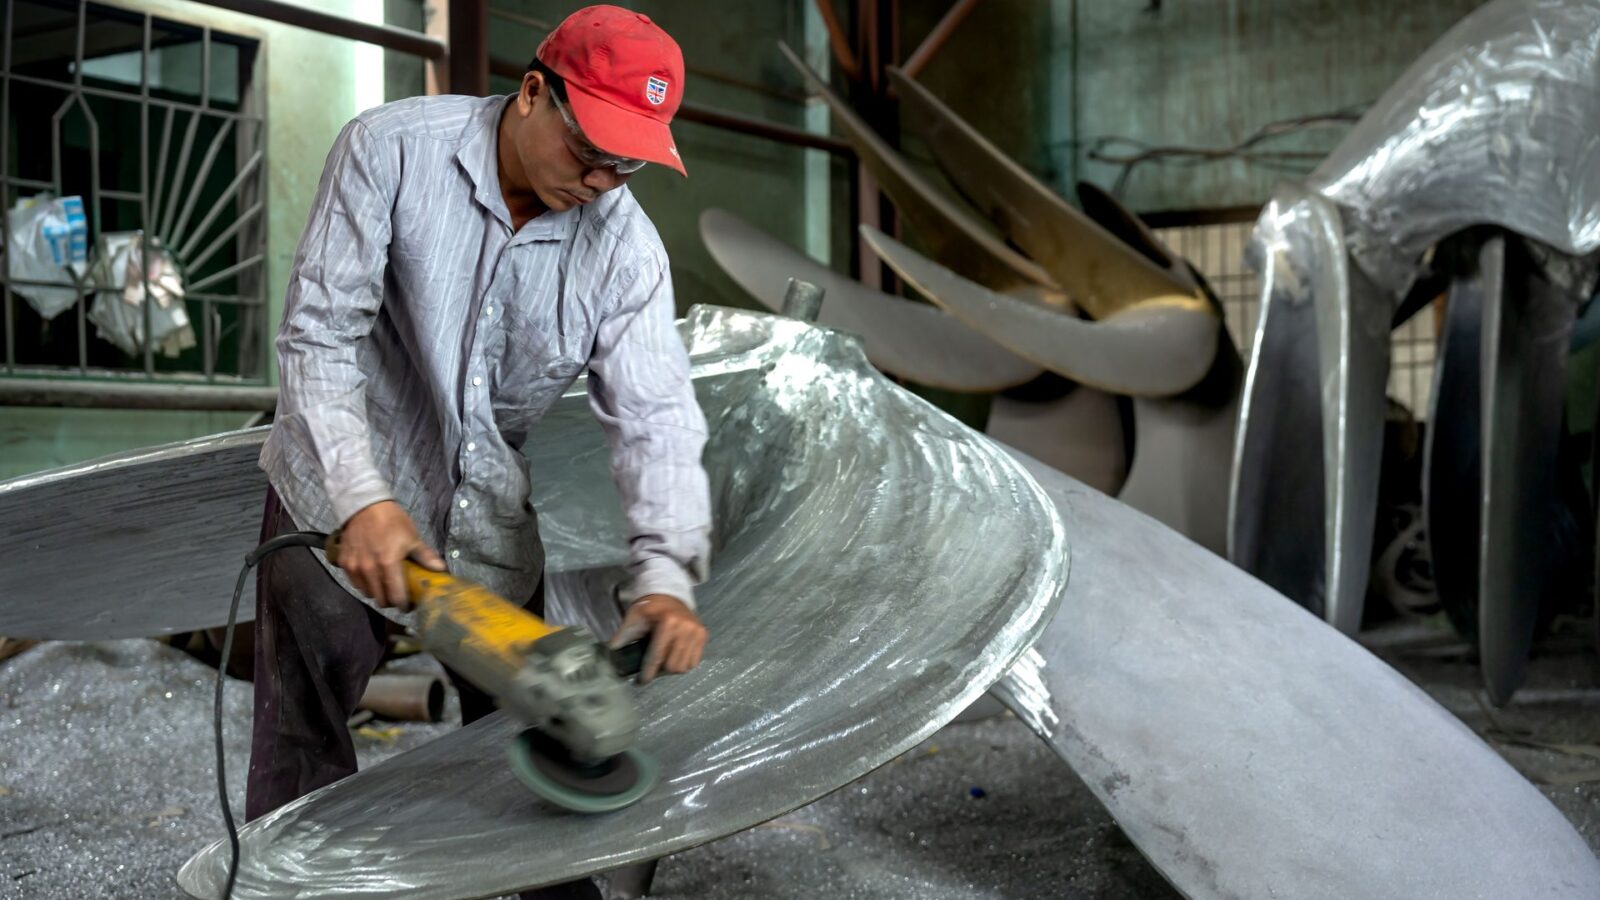
Cila öncesinin en kritik hazırlık adımı olan zımpara ramatı; kaba kumdan ince kademeye sistematik geçişle takı yüzeyini parlak son işleme hazırlayan temel yüzey mühendisliği sürecidir.
Döküm ya da dövme takıların ham yüzeylerinde besleyici izi, çapak, yüzey pürüzü ve derin çizikler bulunur. Bu kusurlar, cila aşamasına atlayarak kapatılamaz; aksine parlak yüzeyde çok daha belirgin görünür hâle gelir. Zımpara ramatı bu sorunu kademeli aşındırma mantığıyla çözer.
İşlem; genellikle 80 ya da 120 kum gritli kaba zımparayla başlar. Bu aşamada büyük pürüzler, besleyici kesim izleri ve çapaklar agresif biçimde silinir. 180–240 kum gritli orta zımparaya geçildiğinde kaba zımparanın bıraktığı hatlar giderilir. 400 kum grit ince zımparayla yüzey belirgin biçimde pürüzsüzleşir. 600–800 ve üzeri ultra ince zımparayla ise yüzey artık neredeyse görünmez bir mat hâle gelir; bu noktadan sonra cila makinesi devralır.
Her alaşım, her form ve her hata derinliği için farklı başlangıç grit değeri ve farklı bant tipi belirlenir. Bant zımpara düz yüzeyler için, disk zımpara kontur geçişleri için, parmak zımpara dar oluklar ve iç bölgeler için kullanılır. Silindir ve konik başlıklı zımpara makineleri ise yüzük iç yüzeyi ve manşet kenarları gibi özel geometriler için devreye girer.
Zımpara ramatının kalitesi, sonraki cila aşamasının kalitesini doğrudan belirler. Yüzeyde tek bir derin zımpara izi kalsa dahi cila bu izi kapatamaz, yalnızca parlak hâle getirir. Bu nedenle her kademe sonrası kontrol yapılarak yeterli düzlük sağlandıktan sonra bir sonraki adıma geçilir.
Öne Çıkan Faydalar
- Besleyici izi ve çapakların eksiksiz giderilmesi
- Aşamalı kademe geçişiyle maksimum yüzey kalitesi
- Her form için uygun zımpara aparatı
- Cila kalitesini doğrudan etkileyen temel adım
- Sert ve yumuşak alaşımlar için ayarlanabilir grit
- Kademe sonu kontrol listesi